
Cosse Đồng, Cosse Nhôm và Cosse Đồng-Nhôm: Phân Biệt, Cách Chọn
Cosse đồng, cosse nhôm và cosse đồng nhôm khác nhau thế nào? Vì sao không được ép cáp nhôm vào cosse đồng, cách chọn đầu cos theo vật liệu, tiết diện, lỗ bắt và quy trình ép cosse đúng kỹ thuật.
Cosse (đầu cos, đầu cốt) là chi tiết nhỏ nhất trên một tuyến cáp điện lực nhưng lại quyết định điểm đấu nối có bền hay không. Chọn sai vật liệu, nhất là đem ép cáp nhôm vào cosse đồng, mối nối sẽ bị ăn mòn điện hóa, điện trở tiếp xúc tăng dần, phát nóng rồi cháy, dù cáp và thiết bị đều đạt chuẩn.
Bài này giải thích khác biệt giữa cosse đồng, cosse nhôm và cosse đồng nhôm (cosse lưỡng kim), vì sao đồng và nhôm không được tiếp xúc trực tiếp, cách chọn cosse theo 5 bước và quy trình ép cosse đúng kỹ thuật. Bài nằm trong cụm bài tổng quan về đầu cáp và hộp nối.
1. Cosse là gì, gồm những phần nào?
Cosse, còn gọi là đầu cos hay đầu cốt, là đầu nối được ép lên ruột dẫn của cáp để bắt bu lông vào thiết bị: đầu cực aptomat MCCB, ACB, thanh cái tủ điện, đầu sứ máy biến áp, cầu dao. Với cáp lực tiết diện từ vài chục đến vài trăm mm², gần như mọi điểm đấu đều cần một chiếc cosse.
Một chiếc cosse ép gồm 2 phần chính:
- Nòng (ống ép): phần hình ống ôm lấy ruột dẫn. Sau khi ép bằng kìm thủy lực, nòng bị nén chặt vào các sợi, tạo mối nối vừa dẫn điện vừa chịu lực kéo.
- Lưỡi (mặt bắt): phần dẹt có 1 hoặc 2 lỗ để bắt bu lông vào đầu cực thiết bị. Diện tích và độ phẳng của lưỡi quyết định điện trở tiếp xúc tại điểm bắt.
Vì vậy nguyên tắc chọn vật liệu cũng tách làm hai: nòng phải cùng vật liệu với ruột cáp, còn lưỡi phải cùng vật liệu với điểm bắt. Ba loại cosse dưới đây là ba cách đáp ứng nguyên tắc đó.
2. Phân biệt cosse đồng, cosse nhôm và cosse đồng nhôm
2.1. Cosse đồng
Làm từ đồng điện phân độ tinh khiết cao, thường được mạ thiếc để chống oxy hóa nên có màu bạc. Cosse đồng dùng cho cáp ruột đồng đấu vào đầu cực, thanh cái bằng đồng hoặc đồng thau, là loại phổ biến nhất trong tủ điện hạ thế. Trên thị trường hay gặp các tên gọi như cos SC, DT, JG tùy kiểu dáng; cosse đồng dạng ống cho cáp lực thường tham chiếu tiêu chuẩn DIN 46235.
2.2. Cosse nhôm
Làm từ hợp kim nhôm dẫn điện, nòng dày và dài hơn cosse đồng cùng cỡ để bù cho độ bền và độ dẫn điện thấp hơn của nhôm. Nhiều loại được bơm sẵn mỡ chống oxy hóa trong nòng và bịt nắp nhựa. Cosse nhôm (thường gọi là cos DL) dùng cho dây, cáp nhôm đấu vào điểm bắt cũng bằng nhôm như kẹp, thanh cái nhôm hay phụ kiện đường dây; loại dùng cho cáp lực tham chiếu DIN 46329. Với dây nhôm lõi thép, xem bài cosse ép dây nhôm lõi thép ACSR.
2.3. Cosse đồng nhôm (cosse lưỡng kim)
Cosse đồng nhôm có nòng bằng nhôm và lưỡi bằng đồng, hai phần được nối với nhau bằng hàn ma sát hoặc hàn khuếch tán. Mối chuyển tiếp đồng–nhôm nằm kín trong khối kim loại, không tiếp xúc với không khí và hơi ẩm, nên không bị ăn mòn điện hóa như khi cho đồng chạm nhôm thông thường. Trên thị trường, loại này hay được gọi là đầu cos đồng nhôm DTL.
Đây là lựa chọn bắt buộc khi đấu cáp nhôm vào thiết bị có đầu cực bằng đồng: aptomat MCCB, ACB, thanh cái đồng trong tủ MSB, MDB, đầu sứ hạ thế máy biến áp.
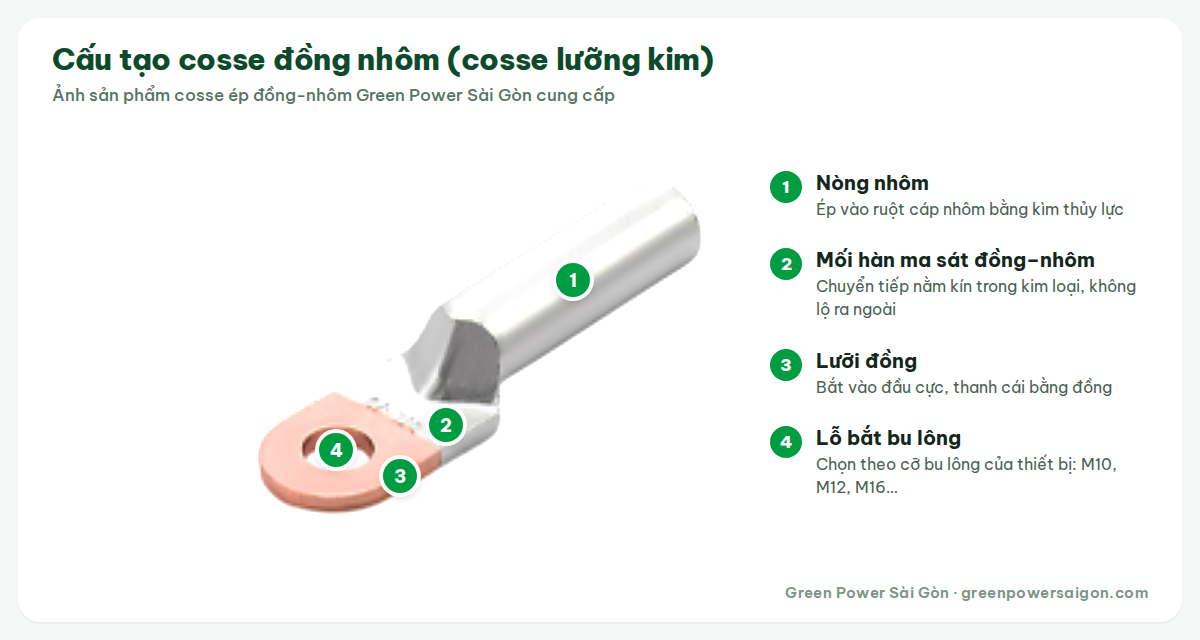
Hình 1: Cấu tạo cosse đồng nhôm. Nòng nhôm ép vào ruột cáp nhôm, lưỡi đồng bắt vào đầu cực đồng, mối chuyển tiếp được hàn kín bên trong
Tiêu chí | Cosse đồng | Cosse nhôm | Cosse đồng nhôm |
|---|---|---|---|
Nòng ép vào | Ruột đồng | Ruột nhôm | Ruột nhôm |
Lưỡi bắt vào | Đầu cực, thanh cái đồng | Kẹp, thanh cái nhôm | Đầu cực, thanh cái đồng |
Nhận biết | Màu đồng đỏ, hoặc màu bạc nếu mạ thiếc | Màu bạc, nòng dày và dài, thường có mỡ và nắp nhựa | Hai màu rõ rệt: lưỡi đồng, nòng nhôm |
Tên gọi thường gặp | SC, DT, JG | DL | DTL |
Tiêu chuẩn tham chiếu | IEC 61238-1, DIN 46235 | IEC 61238-1, DIN 46329 | IEC 61238-1, DIN 46329 |
Ứng dụng điển hình | Cáp đồng vào MCCB, ACB, thanh cái tủ điện | Dây nhôm vào kẹp, phụ kiện đường dây | Cáp nhôm vào MCCB, thanh cái đồng, sứ hạ thế máy biến áp |
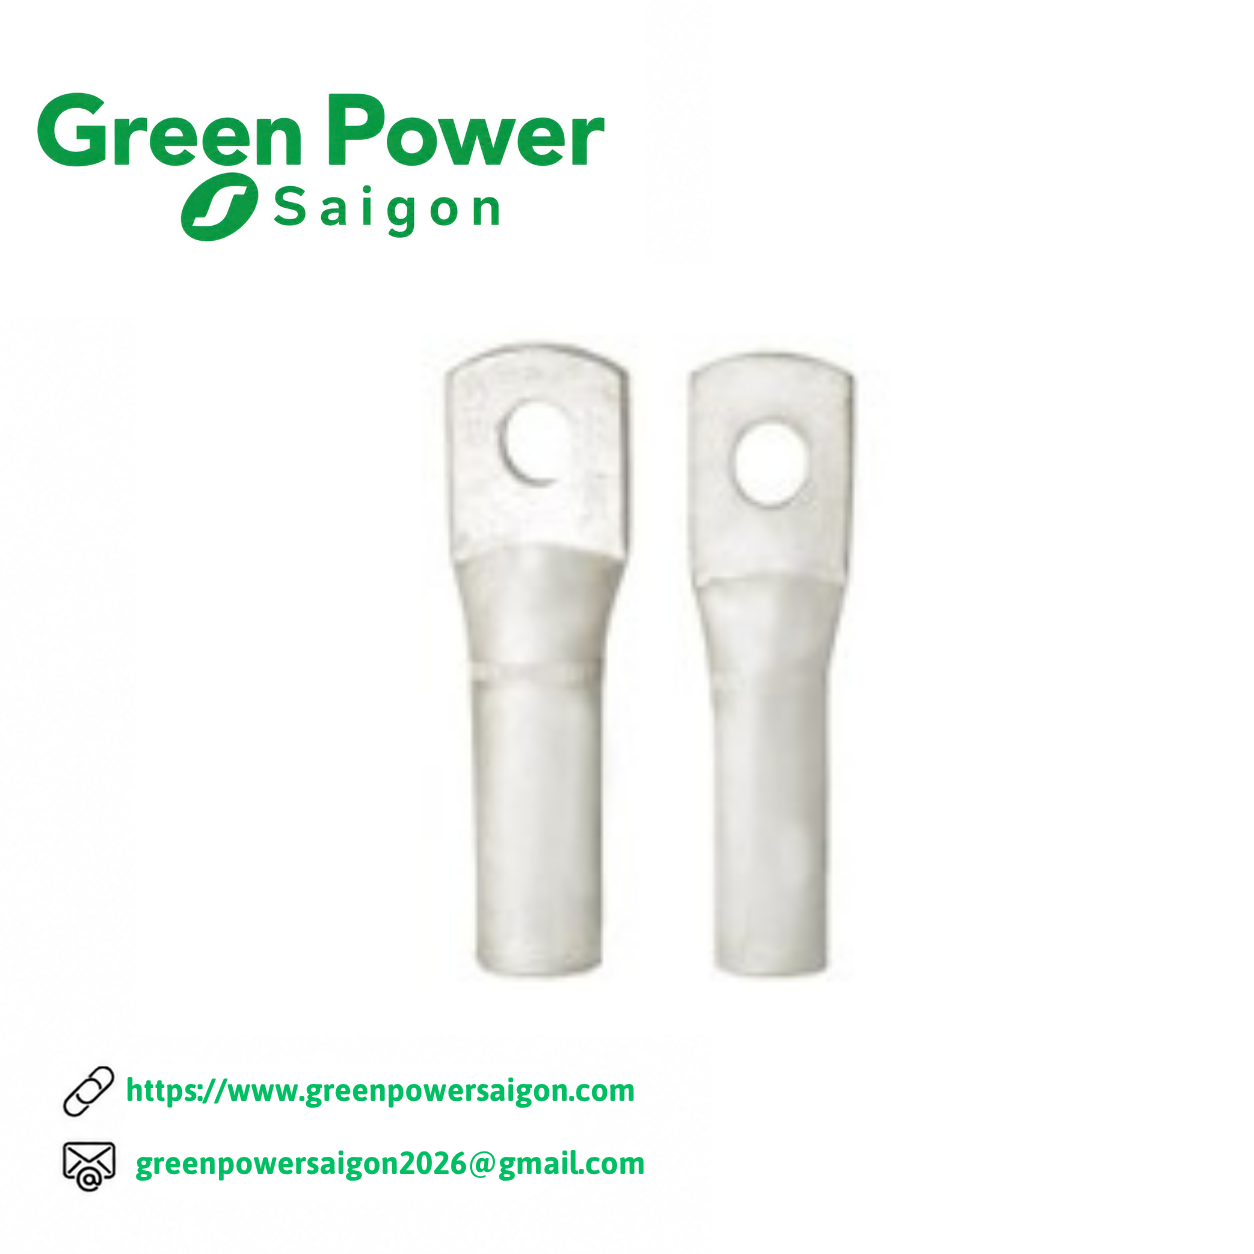
Hình 2: Cosse ép dạng ống màu bạc. Cosse đồng mạ thiếc và cosse nhôm nhìn bề ngoài khá giống nhau, cần đọc ký hiệu vật liệu trên thân hoặc bao bì trước khi dùng
Mẹo phân biệt nhanh: cosse nhôm nhẹ hơn hẳn cosse đồng cùng kích thước, vì khối lượng riêng của nhôm chỉ khoảng 1/3 của đồng (2,7 so với 8,9 g/cm³). Cạo nhẹ lòng nòng: cosse đồng mạ thiếc sẽ lộ màu đỏ của đồng, cosse nhôm vẫn giữ màu bạc. Nam châm không giúp phân biệt được, vì cả đồng và nhôm đều không bị hút.
3. Vì sao không được ép cáp nhôm vào cosse đồng?
Đây là lỗi hay gặp nhất, thường vì cosse đồng dễ mua hoặc có sẵn trong kho. Mối nối mới ép vẫn dẫn điện bình thường, nên lỗi chỉ lộ ra sau vài tháng tới vài năm vận hành. Có 3 nguyên nhân khiến đồng và nhôm không được tiếp xúc trực tiếp:
- Ăn mòn điện hóa (ăn mòn galvanic): theo dãy điện hóa, nhôm có thế điện cực chuẩn khoảng −1,66 V, đồng khoảng +0,34 V. Khi hai kim loại chạm nhau và có hơi ẩm làm chất điện phân, chúng tạo thành một pin điện hóa, trong đó nhôm là cực bị ăn mòn. Sản phẩm ăn mòn làm điện trở tiếp xúc tăng dần.
- Giãn nở nhiệt khác nhau: hệ số giãn nở dài của nhôm khoảng 23×10⁻⁶/K, của đồng khoảng 17×10⁻⁶/K. Mỗi chu kỳ mang tải nóng lên rồi nguội đi, mối nối lỏng thêm một chút. Nhôm còn bị chảy dẻo (creep) dưới lực ép kéo dài, làm mối nối lỏng nhanh hơn.
- Lớp oxit nhôm: bề mặt nhôm tạo lớp oxit gần như ngay khi tiếp xúc không khí. Lớp này cứng và cách điện; nếu không được phá bỏ và bảo vệ bằng mỡ chống oxy hóa, diện tích tiếp xúc thực tế rất nhỏ.
Ba yếu tố này cộng dồn thành một vòng lặp: điện trở tiếp xúc tăng làm mối nối nóng hơn, nhiệt độ cao lại đẩy nhanh oxy hóa và giãn nở, cho tới khi cách điện cáp cháy xém hoặc mối nối chảy đứt.
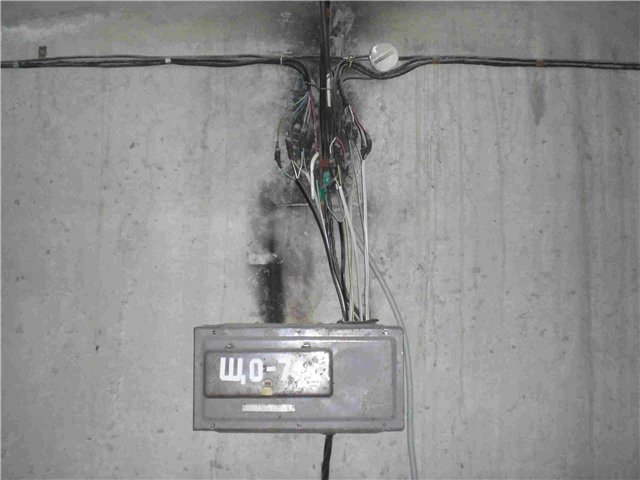
Hình 3: Mối nối xoắn trực tiếp dây nhôm cũ với dây đồng mới bị ăn mòn điện hóa, phát nóng và làm cháy xém cả mảng tường. Ảnh: jgman, Wikimedia Commons, CC BY-SA 3.0

Lưu ý: cosse đồng mạ thiếc vẫn là cosse đồng. Lớp mạ thiếc mỏng giúp chống oxy hóa bề mặt nhưng không biến cosse đồng thành loại dùng được cho ruột nhôm. Quy tắc đơn giản: ruột nhôm thì nòng phải bằng nhôm, tức là dùng cosse nhôm hoặc cosse đồng nhôm.
4. Cách chọn cosse đúng: 5 bước
Trước khi đặt hàng, hãy đi lần lượt 5 bước dưới đây. Phần lớn trường hợp cosse mua về không dùng được là do bỏ qua bước 1 hoặc bước 3.
Bước 1: Xác định vật liệu ruột cáp và vật liệu điểm đấu
Xem dòng chữ in trên vỏ cáp (Cu hay Al) và vật liệu đầu cực hoặc thanh cái của thiết bị, rồi tra bảng:
Ruột cáp | Điểm đấu | Chọn |
|---|---|---|
Đồng | Đầu cực, thanh cái đồng (MCCB, ACB, tủ điện) | Cosse đồng |
Nhôm | Đầu cực, thanh cái đồng (MCCB, ACB, sứ hạ thế máy biến áp) | Cosse đồng nhôm |
Nhôm | Kẹp, thanh cái bằng nhôm | Cosse nhôm |
Đồng | Thanh cái bằng nhôm | Cosse đồng, lót tấm nối lưỡng kim đồng-nhôm giữa lưỡi cosse và thanh cái |
Với tấm nối lưỡng kim, mặt đồng áp vào lưỡi cosse đồng, mặt nhôm áp vào thanh cái nhôm. Nối cáp đồng với cáp nhôm ở giữa tuyến thì không dùng cosse mà dùng ống nối lưỡng kim; trên đường dây trần, dùng phụ kiện chuyên dụng như kẹp hotline đồng-nhôm hoặc kẹp nối WR đồng-nhôm.
Bước 2: Chọn đúng tiết diện ruột dẫn
Cỡ cosse ghi theo tiết diện ruột dẫn (mm²) và phải khớp đúng tiết diện của cáp: cáp 95 mm² dùng cosse 95 mm². Không chọn cosse to hơn rồi nhồi thêm sợi, cũng không cắt bớt sợi cho vừa cosse nhỏ, vì cả hai cách đều làm giảm lực ép và tiết diện dẫn điện thực tế.
Với cáp nhôm, để ý thêm hai điểm. Cùng một dòng tải, cáp nhôm thường có tiết diện lớn hơn cáp đồng, vì độ dẫn điện của nhôm chỉ khoảng 61% so với đồng. Ruột nhôm dạng quạt của cáp nhiều lõi phải được làm tròn bằng dụng cụ chuyên dụng trước khi đưa vào nòng tròn.
Bước 3: Chọn lỗ bắt và kích thước lưỡi theo thiết bị
Lỗ trên lưỡi cosse phải vừa bu lông của đầu cực: M8, M10, M12, M16... Cùng một tiết diện nhưng mỗi dòng sản phẩm có thể có cỡ lỗ khác nhau, nên cần đọc mã. Ví dụ ký hiệu dạng "95-12" nghĩa là cosse cho cáp 95 mm², lỗ bắt bu lông M12.
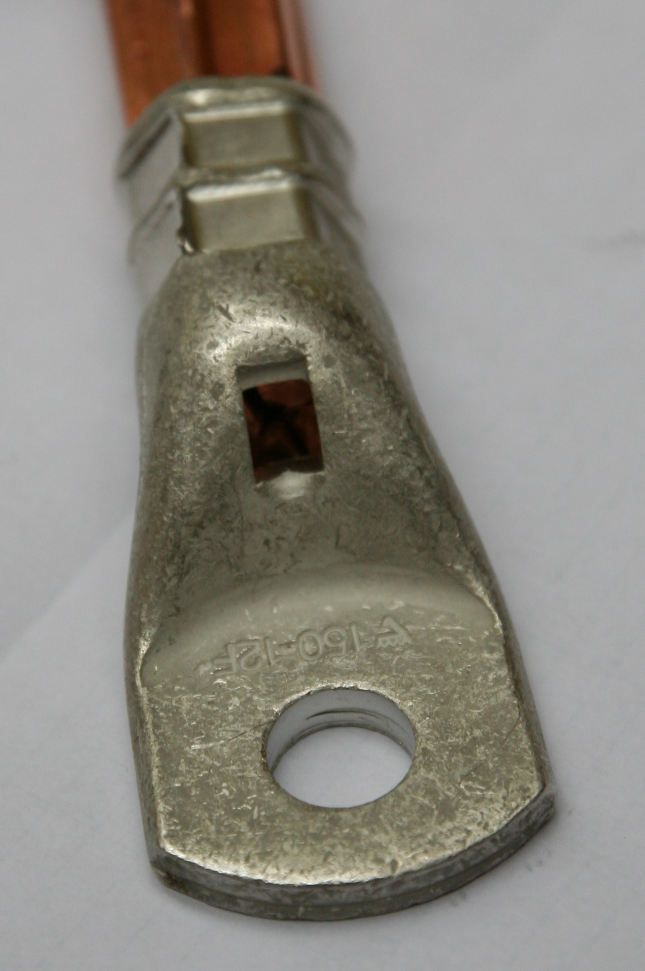
Hình 4: Cosse đồng mạ thiếc đã ép trên cáp đồng 150 mm², lỗ bắt bu lông M12. Ô cửa nhỏ trên nòng cho thấy ruột cáp đã đút hết chiều sâu. Ảnh: Fluppe37, Wikimedia Commons, CC BY-SA 3.0

Ngoài cỡ lỗ, kiểm tra bề rộng lưỡi có lọt vào đầu cực không, nhất là với MCCB có vách ngăn pha. Ở điểm bắt thanh cái cần chống xoay, nên dùng loại 2 lỗ. Không khoan rộng lỗ hay cắt gọt lưỡi cho vừa, vì diện tích tiếp xúc giảm và lưỡi yếu đi; nếu lưỡi quá rộng, chọn loại lưỡi hẹp chuyên dùng cho aptomat.
Bước 4: Chọn kiểu nòng theo vị trí lắp
- Nòng thường: dùng trong tủ điện, nơi khô ráo.
- Nòng bịt kín đầu: đầu nòng phía lưỡi được bịt kín, ngăn hơi ẩm đi theo ruột cáp vào bên trong. Nên dùng cho đầu cáp ngoài trời, cáp ngầm và đầu cáp trung thế.
- Nòng dài: cho phép ép nhiều vết hơn, hay gặp ở cosse nhôm, cosse đồng nhôm và cosse dùng cho cáp trung thế.
Bước 5: Chọn cosse ép hay đầu cosse cơ khí
Cosse ép cần kìm ép thủy lực và bộ khuôn đúng cỡ, cho mối nối chắc và đồng đều khi làm đúng quy trình. Đầu cosse cơ khí siết bằng bu lông, một số loại dùng bu lông đầu gãy tự gãy khi đủ lực siết, không cần kìm ép và một cỡ dùng được cho cả một dải tiết diện, tiện cho sửa chữa hoặc nơi khó đưa kìm thủy lực vào.
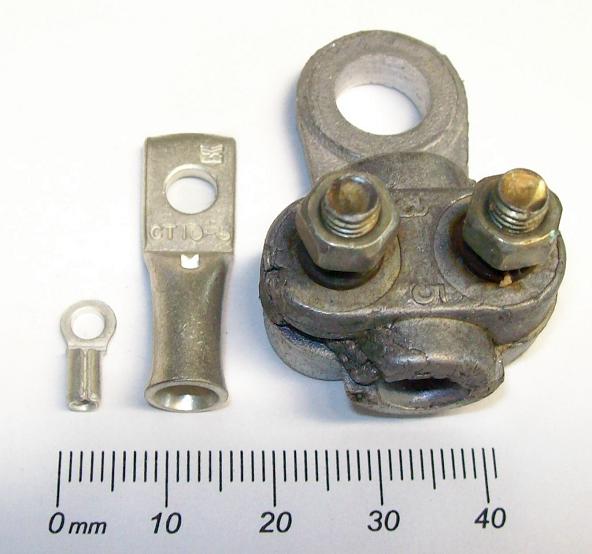
Hình 5: Đầu cos nhỏ cho dây điều khiển (trái), cosse ép dạng ống (giữa) và đầu cosse kẹp bằng bu lông (phải). Ảnh: Ulfbastel, Wikimedia Commons, Public domain

Dù chọn loại nào, nên ưu tiên sản phẩm có công bố thử nghiệm theo bộ tiêu chuẩn IEC 61238-1. Bộ tiêu chuẩn này chia đầu nối làm hai cấp: cấp A cho lưới phân phối, lưới công nghiệp có thể chịu dòng ngắn mạch lớn và kéo dài, phải qua cả thử chu kỳ nhiệt lẫn thử ngắn mạch; cấp B cho mạng mà quá tải, ngắn mạch được cắt nhanh bởi thiết bị bảo vệ, chỉ thử chu kỳ nhiệt. Ở Việt Nam, việc nghiệm thu mối nối tiếp xúc điện còn tham chiếu TCVN 3624:1981.
5. Quy trình ép cosse đúng kỹ thuật
- Cắt và tuốt cáp: cắt vuông đầu cáp, tuốt cách điện dài bằng chiều sâu nòng cộng thêm vài mm theo hướng dẫn của nhà sản xuất. Không làm xước, đứt sợi.
- Làm sạch ruột nhôm: với cáp nhôm, chải sạch lớp oxit bằng bàn chải sắt, bôi mỡ chống oxy hóa nếu nòng chưa có sẵn mỡ, rồi lắp cosse ngay để oxit không kịp tạo lại.
- Đút ruột hết chiều sâu nòng: đẩy ruột vào tới đáy nòng; loại có lỗ kiểm tra thì phải nhìn thấy ruột qua lỗ.
- Ép bằng kìm thủy lực và khuôn đúng: khuôn phải đúng tiết diện và đúng vật liệu, khuôn cho cosse nhôm khác khuôn cho cosse đồng. Ép đủ số vết theo vạch hoặc hướng dẫn in trên cosse, thường bắt đầu từ phía lưỡi rồi lùi dần về miệng nòng; mỗi vết ép phải đóng kín khuôn.
- Hoàn thiện: làm sạch ba via sau khi ép, co ống co nhiệt phủ kín phần nòng và đầu cách điện của cáp.
- Bắt vào thiết bị: mặt tiếp xúc sạch và phẳng, dùng long đền phẳng cùng long đền đàn hồi (lò xo hoặc long đền đĩa), siết đủ lực theo mô-men khuyến cáo của nhà sản xuất thiết bị. Mối nối có nhôm càng cần long đền đàn hồi để bù cho độ chảy dẻo của nhôm.
Kiểm tra sau khi ép: nòng không nứt, các vết ép đều và đúng vị trí, cosse không xoay hay tuột khi giật nhẹ bằng tay, không lộ sợi ở miệng nòng. Sau khi đóng điện và mang tải, nên đo nhiệt độ mối nối bằng camera nhiệt: mối nối nóng hơn hẳn các pha còn lại là dấu hiệu tiếp xúc kém, cần xử lý sớm.
Với đầu cáp hạ thế nhiều lõi, cosse được ép sau khi đã chia pha và co ống; cách chọn bộ đầu cáp theo số lõi, tiết diện có trong bài đầu cáp và hộp nối co nhiệt hạ thế.
6. 6 lỗi hay gặp khi dùng cosse
- Ép cáp nhôm vào cosse đồng vì có sẵn hoặc rẻ hơn. Mối nối bị ăn mòn điện hóa từ bên trong nòng.
- Bắt thẳng cosse nhôm vào đầu cực đồng của MCCB hay thanh cái đồng. Chỗ tiếp xúc đồng–nhôm nằm ngay ở mặt bắt và bị ăn mòn; trường hợp này phải dùng cosse đồng nhôm.
- Chọn cosse lệch cỡ cáp, rồi nhồi thêm sợi hoặc cắt bớt sợi cho vừa.
- Ép bằng búa, đục hoặc kìm cơ cỡ nhỏ, hay dùng khuôn sai cỡ, sai loại, khiến lực ép không đủ và mối nối lỏng dần.
- Bỏ qua bước làm sạch oxit và bôi mỡ khi ép cáp nhôm.
- Khoan rộng lỗ, cắt gọt lưỡi, siết thiếu lực hoặc không dùng long đền đàn hồi.
7. Cosse và phụ kiện đấu nối Green Power Sài Gòn đang cung cấp
Bảng dưới tổng hợp thông số theo công bố trên trang sản phẩm của Green Power Sài Gòn. Khi đặt hàng, cần đối chiếu tiết diện và cỡ lỗ với cáp và thiết bị thực tế.
Sản phẩm | Vật liệu, cấu tạo | Dùng cho | Tiêu chuẩn |
|---|---|---|---|
Đồng điện phân ≥ 99,9%, mạ thiếc; 1 lỗ, 2 lỗ, cổ dài, cổ ngắn; 6–1000 mm² | Cáp đồng vào thiết bị, thanh cái, tủ điện | IEC 61238-1, DIN 46235 | |
Hợp kim nhôm dẫn điện; 1 lỗ hoặc 2 lỗ; ép thủy lực bằng khuôn chuyên dụng | Dây nhôm AAC, AAAC vào thiết bị, thanh cái | IEC 61238-1, IEC 61284 | |
Nòng nhôm, lưỡi đồng, hàn ma sát hoặc hàn khuếch tán; 1 lỗ hoặc 2 lỗ | Cáp nhôm vào thiết bị đồng: trạm biến áp, tủ MSB, MDB, MCC, RMU | IEC 61238-1, DIN 46329 | |
Đồng điện phân và nhôm kỹ thuật điện, hàn khuếch tán hoặc hàn ma sát | Chuyển tiếp giữa thanh cái, cáp đồng và cáp nhôm | IEC 61238-1, IEC 60947 | |
Hợp kim nhôm dẫn điện, ép thủy lực bằng khuôn chuyên dụng | Dây nhôm lõi thép ACSR | IEC 61238-1, IEC 61284 |
Đi kèm là ống nối cáp nhôm và ống nối sử dụng cho cáp đồng cho mối nối giữa tuyến, cùng đầu cáp (HSS), hộp nối (HST) hạ thế XLPE để hoàn thiện đầu cáp. Gửi cho Green Power 3 thông tin: vật liệu và tiết diện ruột cáp, vật liệu và cỡ bu lông của đầu cực, vị trí lắp trong nhà hay ngoài trời, để được tư vấn đúng mã.
8. Câu hỏi thường gặp về cosse đồng nhôm
Cos đồng nhôm dùng để làm gì?
Cosse đồng nhôm (đầu cos đồng nhôm) dùng để đấu cáp ruột nhôm vào thiết bị có đầu cực hoặc thanh cái bằng đồng, như aptomat MCCB, ACB, thanh cái tủ điện, đầu sứ hạ thế máy biến áp. Nòng nhôm ép vào ruột nhôm, lưỡi đồng bắt vào đầu cực đồng, còn mối chuyển tiếp đồng–nhôm được hàn kín bên trong nên không bị ăn mòn điện hóa.
Cáp nhôm đấu vào aptomat dùng cos gì?
Đầu cực aptomat MCCB, ACB thường bằng đồng hoặc đồng mạ, nên cáp nhôm phải dùng cosse đồng nhôm, đúng tiết diện ruột và đúng cỡ bu lông của aptomat. Không ép cáp nhôm vào cosse đồng, cũng không bắt thẳng cosse nhôm vào đầu cực đồng. Nếu aptomat dùng đầu kẹp dạng hộp được nhà sản xuất công bố dùng cho cả cáp đồng và cáp nhôm, làm theo hướng dẫn của hãng.
Cosse đồng mạ thiếc có dùng cho cáp nhôm được không?
Không nên. Lớp mạ thiếc chỉ chống oxy hóa bề mặt, còn bên trong nòng vẫn là đồng tiếp xúc với ruột nhôm. Ruột nhôm phải dùng cosse có nòng nhôm, tức là cosse nhôm hoặc cosse đồng nhôm.
Làm sao phân biệt cosse nhôm với cosse đồng mạ thiếc?
Cosse nhôm nhẹ hơn hẳn cosse đồng cùng kích thước, nòng dày và dài hơn, thường có mỡ bên trong và nắp nhựa bịt đầu. Cạo nhẹ lòng nòng: cosse đồng mạ thiếc lộ màu đỏ của đồng, cosse nhôm vẫn màu bạc. Cách chắc chắn nhất là đọc ký hiệu vật liệu in trên thân cosse hoặc trên bao bì.
Có cần bôi mỡ khi ép cosse nhôm không?
Có. Mỡ chống oxy hóa giúp ngăn lớp oxit nhôm tạo lại và chặn hơi ẩm lọt vào mối nối. Nhiều cosse nhôm và cosse đồng nhôm đã được bơm sẵn mỡ trong nòng; nếu nòng khô, cần bôi mỡ trước khi ép.
Cosse 95 mm² bắt bu lông cỡ nào?
Tùy dòng sản phẩm. Cùng tiết diện 95 mm² có mã lỗ cho bu lông M10, M12 hoặc lớn hơn. Hãy đo bu lông đầu cực của thiết bị rồi chọn mã có cỡ lỗ tương ứng, ví dụ ký hiệu "95-12" là cosse cho cáp 95 mm², lỗ bắt bu lông M12.
Tài liệu tham khảo:
- IEC 61238-1-1:2018, Compression and mechanical connectors for power cables, phần áp dụng cho cáp đến 1 kV.
- DIN 46235 (cosse ép cho ruột đồng) và DIN 46329 (cosse ép cho ruột nhôm).
- TCVN 3624:1981, Các mối nối tiếp xúc điện: Quy tắc nghiệm thu và phương pháp thử.
- Thông số sản phẩm công bố trên website Green Power Sài Gòn.